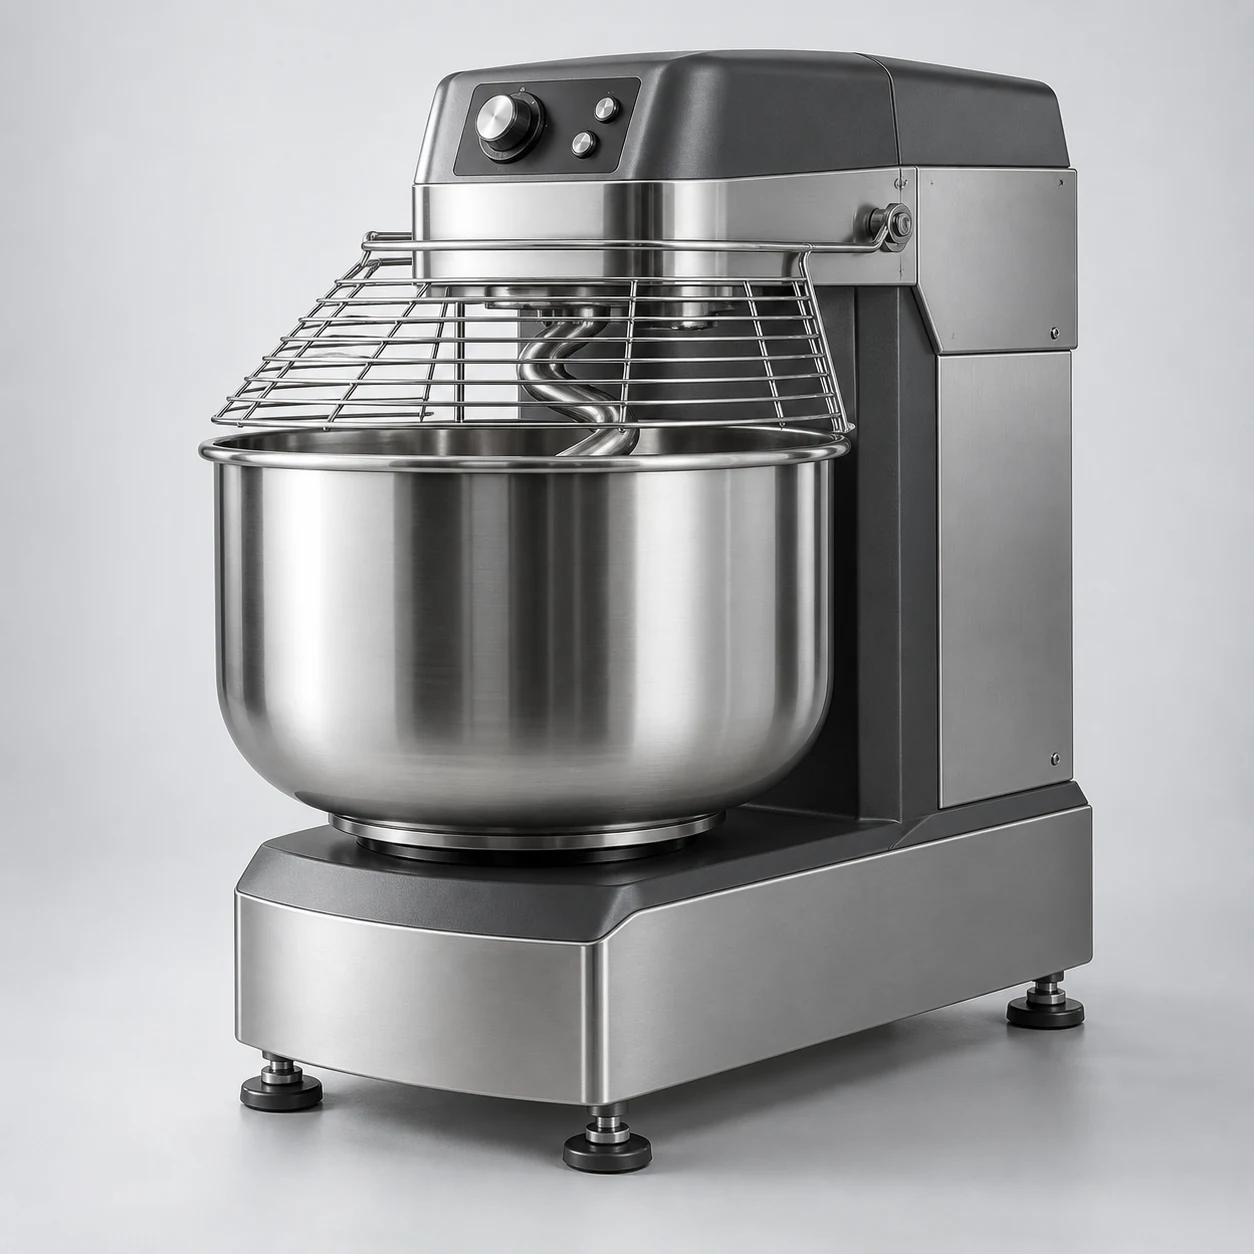
和面机使用台账,批次与附件信息怎样记录
每班记录实际加工批次、所用附件与观察到的异常,让后续人员了解使用背景。容量更大未必更适合小批次频繁切换的门店;采购比较应结合任务组合和人员安排,而非只选最大的数字。
日常管理先找到值得记录的变化
面点或烘焙门店准备重新安排面团加工环节,投入使用后对和面机的管理不宜只停留在“今天是否正常”这一个结论。正常的依据需要被不同班次理解,异常的背景也需要留下。每班记录实际加工批次、所用附件与观察到的异常,让后续人员了解使用背景。安全防护和操作步骤按说明执行,不以赶进度为由改变规定动作。记录的目的,是让下一位接手的人能继续处理,而不是为了填满表格。
门店可以从不同配方的面团、单次原料批量、搅拌附件与容器的实际使用过程找出交接点:物品何时进入工作区域、由谁整理、什么时候移出,以及完成后哪些信息需要更新。记录项目应围绕这些交接点安排。对于没有帮助后续决策的内容,不必每天机械抄写;对于反复引起询问的情况,则应增加明确的名称或位置标识。
建立与现场一致的编号和位置说明
把原料称量、投料、设备操作与后续转移的位置连起来,确认操作和搬运所需空间。机器周围不应成为临时存放杂物的地方,人员站位也要按设备说明安排。在这样的现场基础上,给设备和常用位置编号,能够让交接从“旁边那一台”变成具体可找到的对象。同一种商品或容器有多种规格时,名称也应有所区分,避免记录中看似一致,实际指向不同物品。
建立记录项目时,可以先从物品或配置发生变化的情况入手。以和面机为例,假设两种面团配方计划采用相同的单次加工重量,仍需由设备方按具体机型确认是否适用。容器容积、配方特征和工作频次应分别说明,不能直接互相换算。这类信息适合按发生位置、变化内容、负责人员和下一步事项分别记录。发现问题后不要立即把猜测当成原因,也不要让记录停在“已通知”三个字。再次交班时,应核对事情已经完成、仍在跟进还是需要新的资料,让接手人员知道下一步从哪里继续。
把现象、原因判断和处理结果分开
描述设备问题时,先写看到或听到的现象、发生时段、对应编号与当时的使用任务。不要一开始就把“某个部件坏了”当成既定结论,尤其不能用自行调整关键部件来证明猜测。向设备方说明原料、配方特征、单次加工量和使用频次,要求按具体型号确认适用范围。容器容积不是所有配方都可采用的加工重量,也不能把不同工艺负荷直接等同。理解设备适用范围,有助于区分使用背景与需要专业判断的问题。
把同一位置的重复动作写清楚,才容易讨论如何改进。以和面机为例,假设原料称量区距离和面机不远,但转移过程中需要绕过周转车,应观察完整投料前后的移动。布局调整必须保留机型说明要求的操作与防护条件。这类信息适合按发生位置、变化内容、负责人员和下一步事项分别记录。发现问题后不要立即把猜测当成原因,也不要让记录停在“已通知”三个字。再次交班时,应核对事情已经完成、仍在跟进还是需要新的资料,让接手人员知道下一步从哪里继续。
整理工作也需要明确责任和边界
容量更大未必更适合小批次频繁切换的门店;采购比较应结合任务组合和人员安排,而非只选最大的数字。日常整理应服务于实际使用,不能只追求拍照时的整齐。可以观察员工是否为了完成同一任务反复搬动物品,或者是否需要到其他区域寻找配套工具。若这些动作长期重复,就应检查货位、容器或流程,而不是要求员工单纯加快速度。
交接不是简单地报一个结果,而是传递下一步判断所需的信息。以和面机为例,假设当班更换了加工附件,下一班应能从记录中知道已完成任务、当前配置和需要注意的事项。人员不应为了赶进度跳过规定操作或自行改变防护安排。这类信息适合按发生位置、变化内容、负责人员和下一步事项分别记录。发现问题后不要立即把猜测当成原因,也不要让记录停在“已通知”三个字。再次交班时,应核对事情已经完成、仍在跟进还是需要新的资料,让接手人员知道下一步从哪里继续。
让一段时间的记录形成可用的改进
核对型号、适用加工说明、附件、现场电源条件和培训交接。用计划加工任务与设备资料逐项对照,不要求设备超出说明范围演示。采购和交付时留下的资料,在日常管理阶段仍然有价值。查找型号、附件和服务范围时,应能从同一份设备档案取得,避免每次遇到问题都重新询问原采购人员。
定期回看记录时,优先寻找同一位置、同一动作或同一时段反复出现的问题,再确定要调整的是标识、物品安排、人员交接还是设备服务。每次改进写明预期解决什么,并在后续记录中核对是否发生变化。宝尼尔的产品咨询也可以围绕这些真实信息展开。对于和面机,管理做得清楚,首先表现为现场人员知道该看什么、向谁反馈以及哪些事项尚未完成。